

Vælg et nyklippet stålemne fra en stak, og problemet viser sig inden for to sekunder. En grat i den nederste kant fanger handsken, håndfladen glider på en film af olie, og hånden vrider sig. Denne kombination af en skarp kant, svagt greb og en løs pasform er det, der sender fabrikanterne til førstehjælpsrummet, ikke den skarpe kant i sig selv.
Det korte svar først: For det meste metalfremstillingsarbejde, standardiser på ANSI A4 til A6 skærebeskyttelse med en nitril- eller PU-håndfladebelægning, en tæt pasform og en manchet, der dækker håndleddet. A2 og A3 er nok til inspektionsbænke og let montering. A7 og A8 hører hjemme på skrothåndtering og tungt klippearbejde, hvor hænder møder rå kanter hele skiftet. At købe et enkelt niveau for hele planten er den mest almindelige og dyreste fejl i håndbeskyttelse.
Hvor der faktisk sker nedskæringer i metalfremstilling
Handskespecifikationer er normalt skrevet fra et katalog. De holder bedre, når de er skrevet fra gulvet. Ved pladearbejde samler skader sig omkring tre øjeblikke: at trække et emne af en stak, fange en del, der glider, og nå ind i en skrotspand. Hver enkelt kræver en forskellig balance mellem snitniveau, greb og dækning.
| Opgave | Primær fare | Start skæreniveau | Almindeligvis overset |
|---|---|---|---|
| Håndtering af ark og emner | Burrede kanter, skarpe spoleender | A4 til A5 | Greb på olieagtigt ark, håndledsdækning |
| Afgratning og slibning | Slibende kontakt, varme fine partikler | A3 til A5 | Slidstyrke, varmebestandighed |
| Trykbremse- og klippearbejde | Pludselig kantkontakt, klemning | A5 til A6 | Håndbagagebeskyttelse |
| Afskæringer og skrotspande | Skarvede, uforudsigelige kanter | A6 til A8 | Punkteringsmodstand, underarmsdækning |
| Eftersyn og let montage | Mindre kantkontakt | A2 til A3 | Behændighed, pasform, berøringsfølsomhed |
To af disse rækker driver det meste af omkostningerne. At gå et niveau op på inspektionsbænken køber ingenting og koster fingerfærdighed. At holde sig et niveau for lavt på skrothåndtering er der, hvor erstatningskravene kommer fra.
Læsning af ANSI Cut-niveauer uden at overkøbe
ANSI/ISEA 105 vurderer skæremodstand fra A1 til A9 ved hjælp af ISO 13997-testen, hvor en afrundet klinge bevæger sig hen over prøven under stigende belastning, indtil den skærer igennem. Resultatet er registreret i gram-kraft: A4 er omkring 1.500 g, A5 omkring 2.200 g, A6 omkring 3.000 g, A7 omkring 4.000 g og A8 omkring 5.000 g. EN 388:2016 udtrykker det samme ISO 13997-resultat forskelligt ved at bruge bogstaverne A til F, så et EN 388 niveau D ligger tæt på ANSI A5.
Det, der betyder noget på et fabrikationsgulv, er testmetoden, ikke kun antallet. Bedømmelser, der er bygget på den ældre coupé-test, kan se imponerende ud på hårdt, gratet stål og derefter svigte i drift, fordi coupé-bladet sløves, mens det kører. En klinge, der sløver, belønner blødere liners. TDM-metoden holder forkanten konsistent, hvorfor sikkerhedsledere i metalarbejde bør bede om ISO 13997-tallet på specifikationsarket i stedet for at acceptere et overskriftsniveau.
- A2 til A3: inspektion, pakning (25 %)
- A4: generel arkhåndtering (30 %)
- A5 til A6: klipning, pressearbejde (30 %)
- A7 og derover: skrothåndtering (15 %)
Illustrativ opdeling af snitniveauer på tværs af en blandet fabrikationsbutik, baseret på typiske opgavegrupperinger.
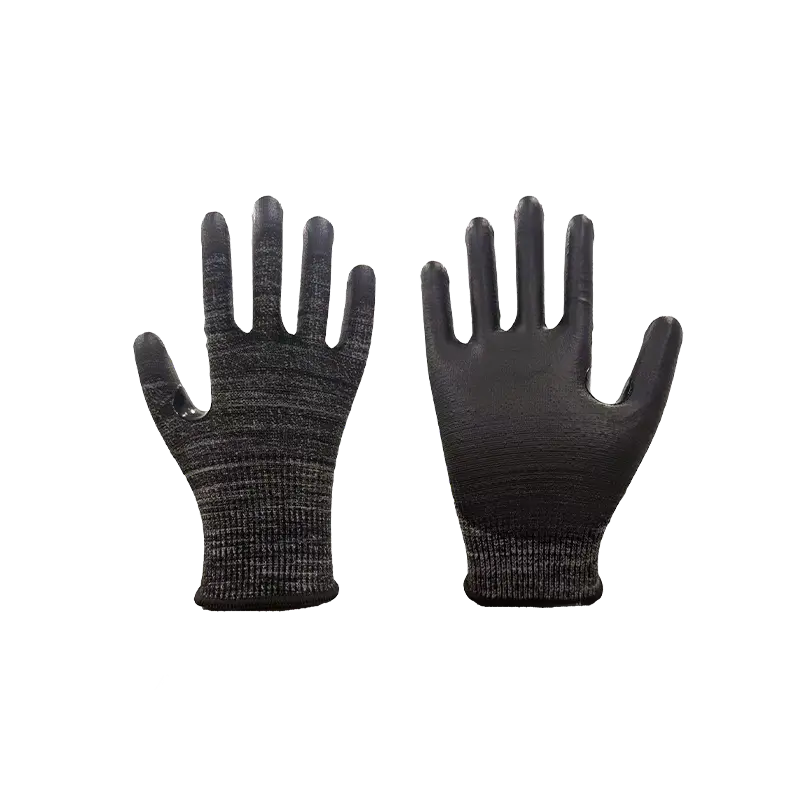
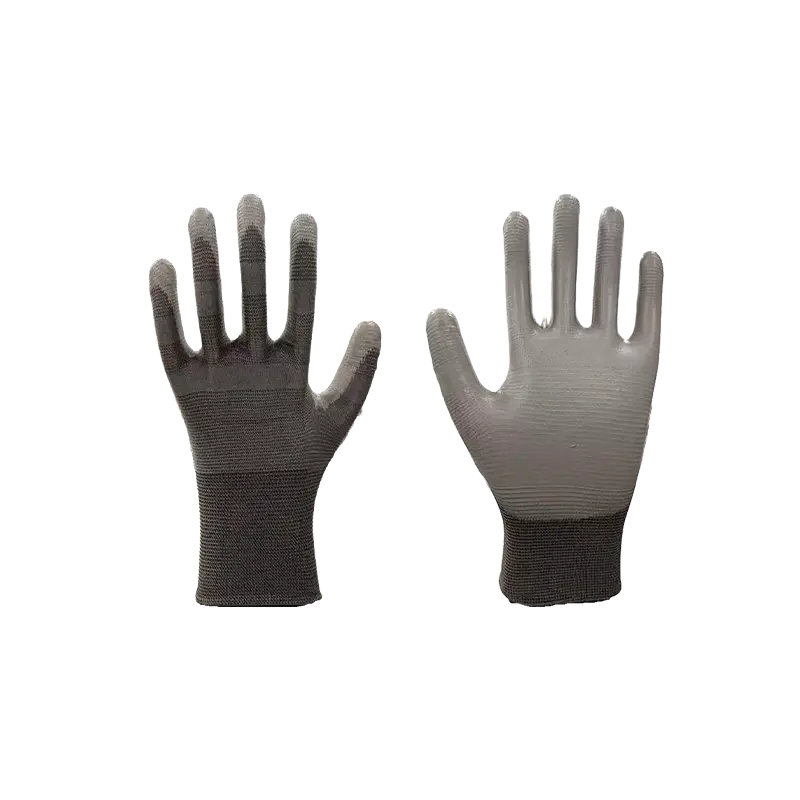
En 13-gauge HPPE-foring vurderet til ANSI A5 er arbejdshesten til de fleste fabrikationsgulve: nok skæremodstand til afklippede kanter og afgratning, tynd nok til, at operatører lader den stå på i stedet for at trække den af mellem job.
 13-Gauge ANSI A5 Grå skærebestandige sikkerhedshandsker En 13-gauge HPPE liner klassificeret ANSI A5 til fremstillingsopgaver; dens tynde bygning kan passe til afklippede kanter og afgratning, hvor arbejderne har handsker på. Se produkt →
Fibrene bag snittet vurdering
Nummeret på æsken kommer fra liner-garnet og måden det er strikket på. Fire konstruktioner dækker næsten alt, der bruges i metalarbejde, og hver har en afvejning, der vises på gulvet i stedet for på specifikationsarket.
Typiske ANSI-snitområder opnået ved almindelige linerkonstruktioner; den faktiske ydeevne afhænger af tykkelse, blandingsforhold og strikketæthed.
Højtydende polyethylen blandet med glasfiber er den mest almindelige vej til A4 til A6. Den er let, fleksibel og holder sin vurdering, når den er tør. Para-aramid bringer varme- og flammemodstand, hvilket passer til svejsestøtte og håndtering af varme dele, men det giver mindre skæremodstand pr. vægtenhed, så det blandes normalt frem for at blive brugt alene. Ståltrådskerner skubber værdierne ind i A7 og A8 og fortsætter med at arbejde, når foringen er våd eller olieagtig, på bekostning af vægt, stivhed og en langsommere påføringsrutine.
Måleren ændrer også resultatet. En 18-gauge liner er tyndere, køligere og mere fingernem end en 13-gauge liner, men det finere garn placerer mindre skærebestandige fibre i hver kvadratcentimeter, så den samme blanding vurderer ofte et niveau lavere ved 18 gauge. Hvis en specifikation bevæger sig fra 13 til 18 gauge for komfort, bør skæreniveauet kontrolleres igen i stedet for at antages.
Belægninger, greb og slid
Skærmodstand holder kanten ude af huden. Greb afgør, om handsken holder delen eller roterer på den. Håndfladebelægninger gør det arbejde, og de bærer også det meste af sliddet.
| Belægning | Tag fat i olieholdige dele | Slidstyrke | Fleksibilitet | Hvor det passer |
|---|---|---|---|---|
| PU | Fair til godt | Godt | Fremragende | Tør til let olierede dele, fin håndtering |
| Nitril | Meget godt | Meget godt | Godt | Olieholdig plade, generel fremstilling |
| Latex | Rimelig på olie, god når den er våd | Godt | Meget godt | Tørre dele og blandede våde opgaver |
| Ubelagt strik | Dårlig | Lav | Bedste | Inspektionsbænke, lavt oliearbejde |
Slidstyrke er klassificeret separat fra skæremodstand på en skala fra 1 til 6, så en handske kan bære et stærkt skæreniveau og stadig slides gennem håndfladen i en uges afgratning. Når som helst slibning, afgratning eller håndtering af rå støbegods er en del af jobbet, skal du kontrollere slidstyrken ved siden af skæreværdien i stedet for at antage, at de to bevæger sig sammen.
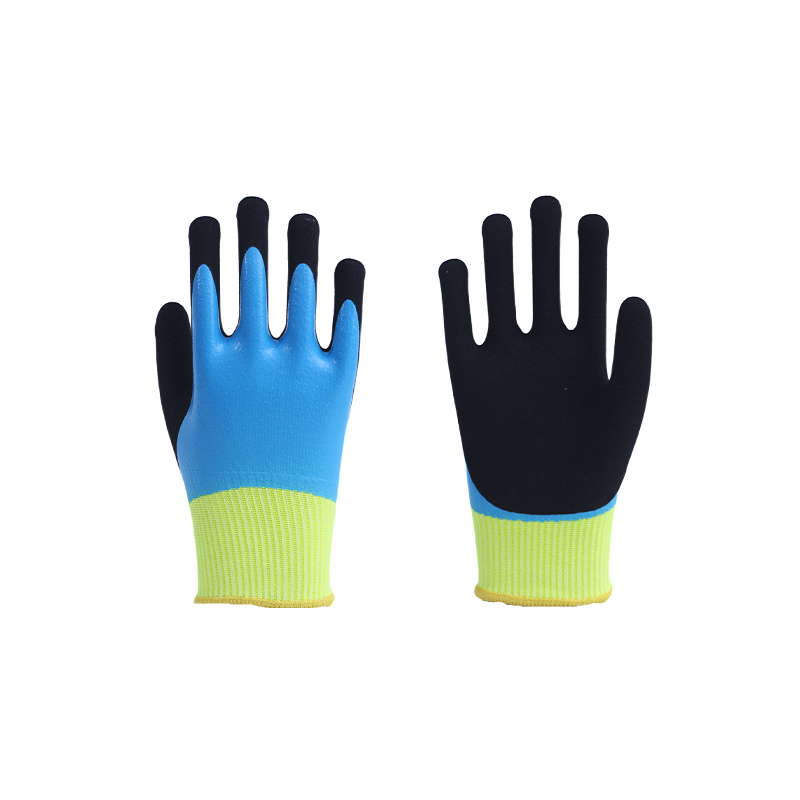
Hvor slibende kontakt og skarpe kanter kommer sammen, tilføjer en fuldt nedsænket håndflade og en forstærket base liv til handsken uden at ændre foringen.
 Fuldt nedsænket slibende skærebestandige arbejdshandsker Til slibende kontakt langs med skarpe kanter er den fuldt nedsænkede håndflade og forstærkede base præsenteret for at forlænge handskernes levetid før bulkordrer. Se produkt →
Dyppematerialer er ikke udskiftelige på tværs af et produktsortiment, og valget af nitril, latex eller PU påvirker vådgreb, blødhed og omkostninger på forskellige måder. Et nærmere kig på, hvordan hver dip klarer sig, er læsetiden værd, før en masseordre underskrives.
Sammenlign nitril-, latex- og PU-dypningsmuligheder, før du forpligter dig til en masseordre .
Slag- og knusningsfarer omkring kantpresser og sakse
Snitmodstand siger intet om slag. En del kan sparke tilbage fra en kantpresse, en afskæring kan lande på knoerne, og en ram kan lukke på fingrene. Håndbagagebeskyttelse er svaret, og det bedømmes separat. ANSI/ISEA 138 rangerer stødhandsker fra niveau 1 til niveau 3 efter den maksimale kraft, der overføres gennem knoområdet, med niveau 3 det mest beskyttende ved omtrent under 4 kN, mod under 9 kN for niveau 1.
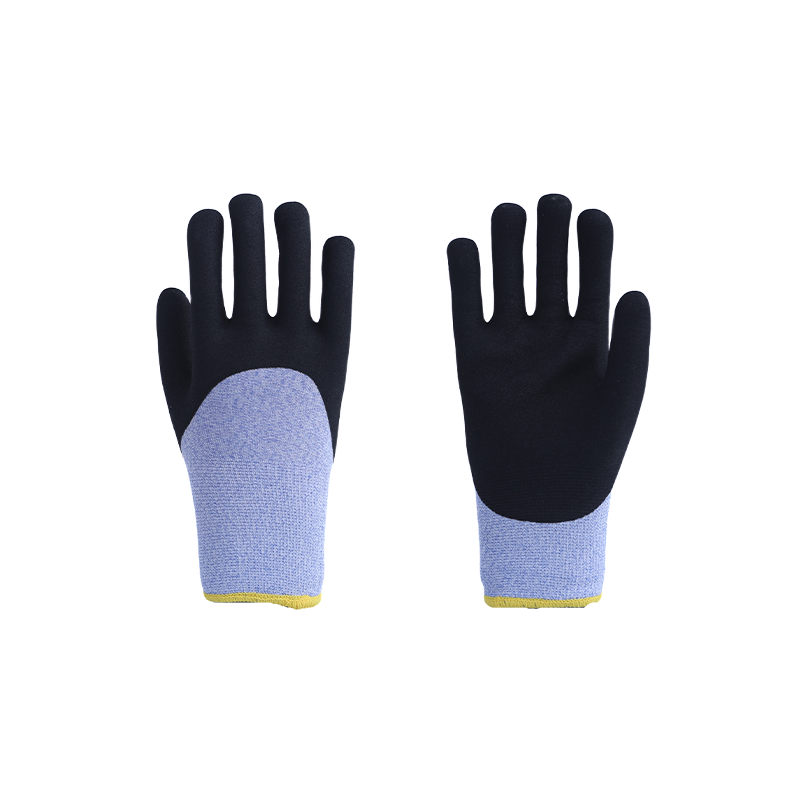
Kombinationen af en skærebestandig liner med støbt TPR på bagsiden af hånden dækker begge risici i én handske, hvilket betyder noget på kantpresse- og forskydningsstationer, hvor operatører ikke vil skifte handsker mellem opgaverne.
 A6 skærebestandige TPR stødabsorberende sikkerhedshandsker Kombinerer en A6 skærebestandig liner med støbt TPR-håndbeskyttelse, velegnet til stødrisikostationer, hvor operatører holder et par på. Se produkt →
Impact polstring reducerer fleksibiliteten og tilføjer varme, så den hører hjemme på de stationer, hvor stød er en reel fare frem for på hvert par i anlægget.
Pasform, størrelse og manchetlængde bestemmer, om vurderingen bliver brugt
En handske med det rigtige snitniveau og den forkerte pasform beskytter ingen, fordi den går af.
- Løse handsker sætter sig fast i grater og bliver trukket af hånden; stramme handsker forårsager træthed og bliver skåret ned ved håndleddet ved slutningen af et skift.
- Et strikket håndled bevarer fingerfærdigheden til bænkarbejde. En længere manchet, omkring 35 cm, passer til dyb olie- eller kemikaliekontakt og beskytter underarmen.
- Manchetkanten er et almindeligt fangpunkt. En grat, der fanger sømmen, roterer hele handsken og blotlægger håndfladen.
- Belægningsslid er det første tegn på udskiftning. Når håndfladebelægningen er slidt igennem, falder skæreydelsen hurtigt, efterhånden som linerpillerne falder.
- Varmeopbygning har betydning om sommeren. Rotation af to par pr. operatør pr. skift holder liners tørre og handsker i brug.
- Hvis arbejdere fjerner en handske for at tage et lille fastgørelseselement op, er pasformen eller fingerfærdigheden forkert, ikke arbejderen.
En indkøbstjekliste for sikkerhedsledere
- Kort hver opgave til dens reelle fare: kanttype, olie, varme, stød, kemisk kontakt.
- Indstil et skæringsniveau pr. opgavegruppe i stedet for ét niveau for hele anlægget.
- Spørg efter ISO 13997 eller TDM-resultatet i gram-kraft eller newton, ikke kun bogstavet eller tallet.
- Kontroller slid- og grebsværdier ved siden af snitværdien.
- Bestil to størrelser pr. besætning og kør en to-ugers gulvprøve før massekøbet.
- Bekræft manchettens længde og belægning for olieholdige, våde eller kemikalieudsatte stationer.
- Sammenlign udskiftningsfrekvens og leveringstid, ikke kun enhedspris pr. dusin.
- Spørg om tilpasset størrelse, branding og pakning, hvis du planlægger at standardisere på tværs af websteder.
De fleste specifikationsproblemer er billigere at løse før de første containerskibe end efter. Hvis din opgaveliste indeholder en blanding af skarpe kanter, olieholdige plader og stødstationer, er det værd at teste specifikationen mod rigtige prøver først. Send din opgaveliste og anmod om et tilbud så snitniveauer, belægninger og manchetlængder kan matches til de stationer, du rent faktisk kører.
Ofte stillede spørgsmål
Er A5-handsker nok til kantpressearbejde?
Normalt for skærerisikoen, men ikke altid for påvirkningsrisikoen. En kantpressestation har ofte brug for et skæreniveau på A5 eller A6 kombineret med ANSI/ISEA 138 stødbeskyttelse på håndryggen.
Stopper skærefaste handsker også punkteringer?
Nej, punkteringsmodstanden testes separat. En liner, der modstår en glidende klinge, kan stadig slippe en tynd, takket afskæring igennem. For skrotbeholdere skal du kontrollere punkteringsevnen samt skæreniveauet.
Kan én handsketype dække en hel fabrikationsbutik?
Det kan specificeres på den måde, men prisen er behændighed på lette opgaver og beskyttelse på tunge. To eller tre niveauer, der dækker inspektion, generel håndtering og skrotarbejde, vil generelt være billigere.
Hvor ofte skal skærefaste handsker udskiftes?
Når håndfladebelægningen slides igennem, når foringen piller eller hænger, eller efter kontakt med kemikalier, der nedbryder fibrene. Klippeydelsen falder med slid, så en slidt A5 er ikke en A5.
At matche et snitniveau til hver station, kontrollere greb og slid ved siden af den og bekræfte pasformen på et rigtigt skift dækker næsten alle fejltilstande i metalfremstilling. Start med faren, og vælg derefter handsken i stedet for omvendt.