

En køber åbner en karton med ANSI A5-handsker og kører en fem-minutters kontrol. Tre par passerer; den fjerde lyder på omkring 1.700 gram skærekraft. Dataarket sagde A5 - omkring 2.200 g og derover. Så er handsken forkert, eller er testen?
Hos en producent, der driver sin egen forskning og udvikling og sit eget laboratorium, er svaret normalt ingen af delene. Snitmodstand er et område, ikke et fast tal, og den eneste pålidelige måde at holde et produktionsparti indenfor dette område er at kontrollere garnet, strikningen, belægningen og dyppelinjen, og derefter verificere den færdige handske med kalibrerede tests på hvert parti - ikke én gang, på prøveudtagningsstadiet.
Den forskel er det, der adskiller to leverandører, som begge printer "A5" på en æske. Man testede en prototype for to år siden. Den anden ved, hvorfor tallet flytter sig, hvor langt det kan bevæge sig, før et parti bliver afvist, og hvad der skal justeres på linjen, når det gør det. Her er, hvordan testen faktisk fungerer, hvor tolerancerne lever, og hvad du skal spørge om, før du godkender en specifikation.
Hvilke snit- og slidværdier måler faktisk
To cut-test metoder dominerer, og de er ikke udskiftelige. ANSI/ISEA 105, den amerikanske standard, bruger ASTM F2992 med en TDM-100 lige klinge og rapporterer den nødvendige kraft til at skære gennem prøven i gram, sorteret i niveauerne A1 til A9. EN 388:2016, den europæiske standard, beholder den ældre coupé-test for materialer med lavere ydeevne, men skifter til ISO 13997-testen med lige blade for højtydende garn, der rapporterer niveauerne A til F, fra 2 N til 30 N og derover.
Da bladgeometri og belastningsanvendelse er forskellige, kan de to skalaer ikke konverteres med en formel. A5 ligger i nogenlunde samme kvarter som EN niveau E på mange aramid- og HPPE-konstruktioner, men kortlægningen skifter med garnblandingen, foringsvægten og belægningen. Behandl enhver konverteringstabel som et estimat, aldrig som en påstand.
Inde i laboratoriet driver tre variabler det meste af spredningen:
- Garn og måler. En 13-gauge aramid liner og en 18-gauge HPPE liner kan begge nå A5, mens de opfører sig helt anderledes i hånden. Finere gauge køber normalt fingerfærdighed; tungere liners købe holdbarhed.
- Belægning. Nitril, latex og PU ændrer greb, slidtid og våd ydeevne, så snittesten skal gentages på den coatede handske, ikke kun på den bare liner.
- Forberedelse af prøve. En flad kupon skåret fra håndfladen er ikke det samme objekt som en tredimensionel handske. Tommelfingerens skridt og fingerspidser, hvor strikket er strakt og tyndere, er som regel de svageste punkter – og de steder, der med størst sandsynlighed bliver klippet i rigtigt arbejde.
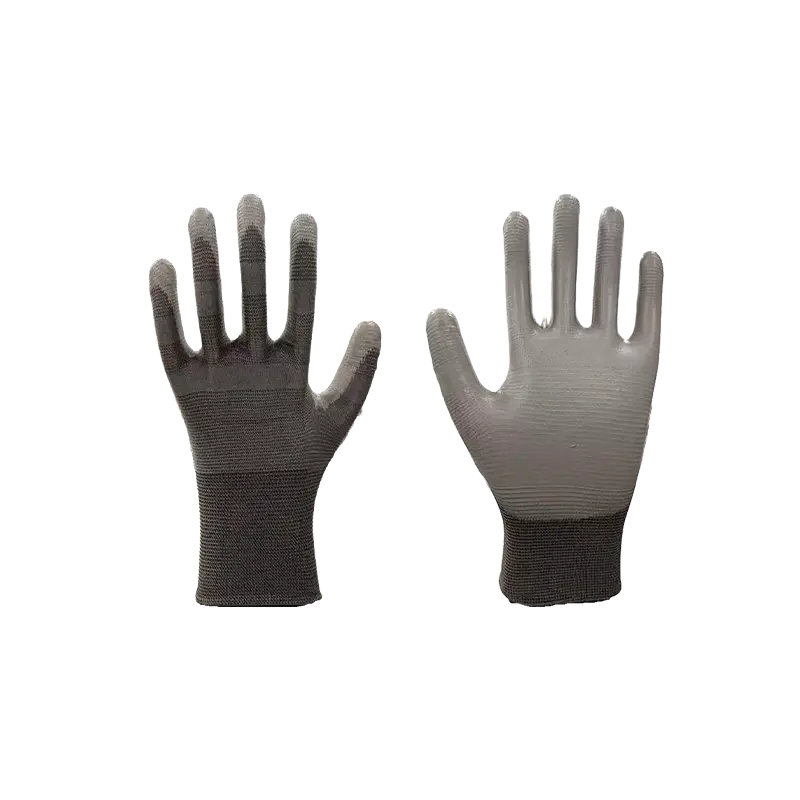
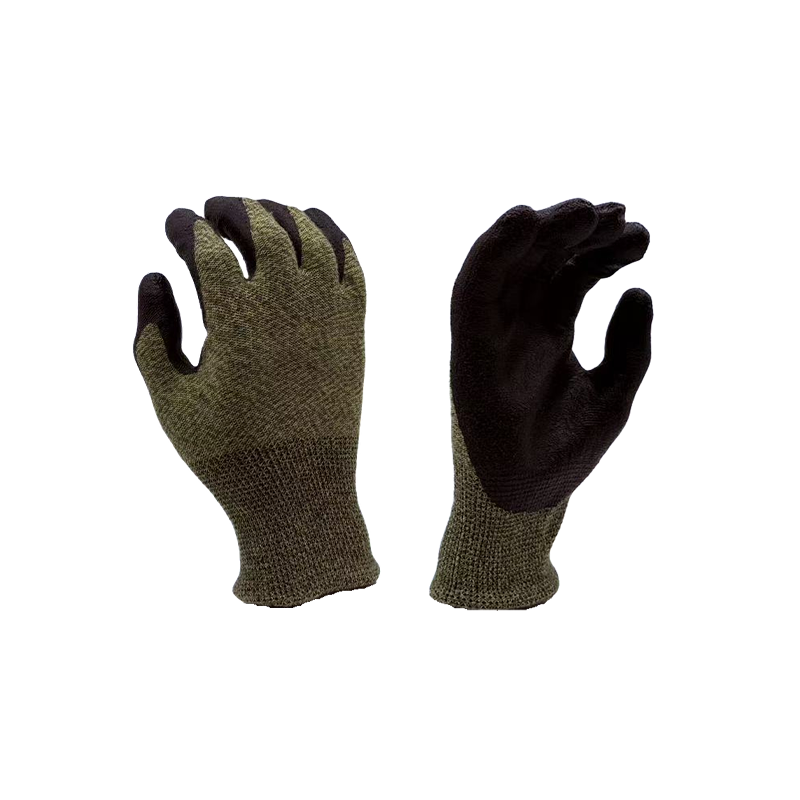
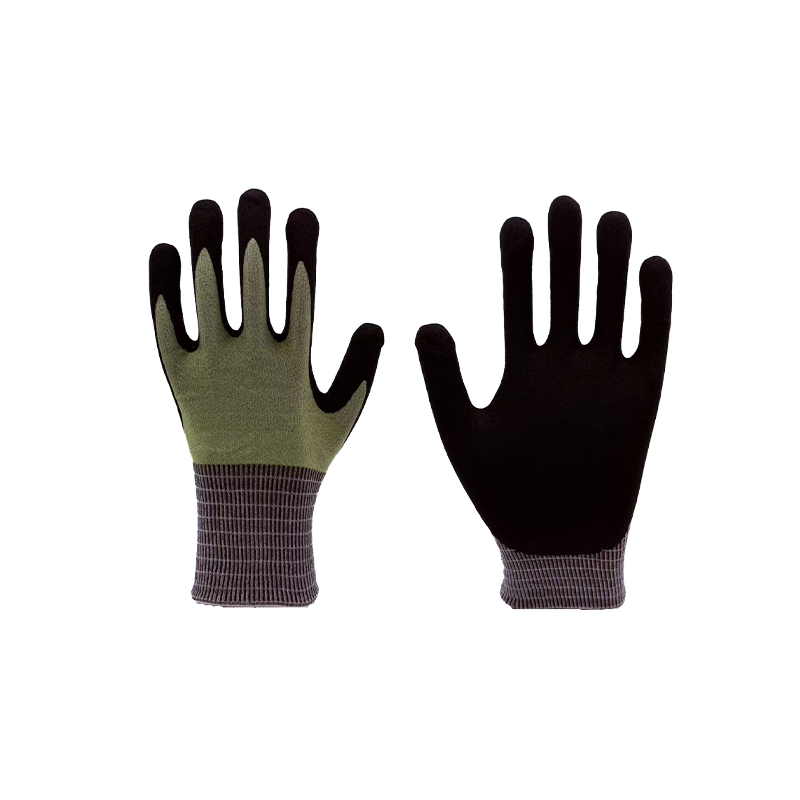 18-Gauge Grå A5 skærefaste handsker Gennemgå denne 18-gauge grå A5 skærebestandige handske, når du sammenligner muligheder for mekanisk beskyttelse; synlige detaljer dækker kun produktidentitet og forespørgsel, ikke fulde specifikationer. Se produkt →
Slid, rive og punktering lever i den samme EN 388-rapport. Slidning tælles i cyklusser til gennembrud på et Taber-hjul (niveauer 1 til 4, fra 100 til 8.000 cyklusser), rivning måles i newton og punktering i newton ved hjælp af en standardiseret sonde. I sig selv ser de mindre ud; sammen bestemmer de, om en handske overlever et skift eller en uge.
Fra laboratorieresultat til produktionsspecifikation: Hvor tolerancerne lever
En forbipasserende prototype er begyndelsen på arbejdet, ikke enden. R&D's reelle output er en skriftlig specifikation, som en produktionslinje kan indeholde: fiberblanding og garnantal, nålemåler, stingtæthed, linervægt i gram pr. kvadratmeter, dykdybde, belægningsopsamling pr. par, hærdningstemperatur og -tid og et område for håndfladetykkelse.
Så kommer den del, købere sjældent ser - listen over ting, der kan flytte nummeret efter specifikationen er underskrevet:
- Variation i garnparti. To leverandører kan begge sende "HPPE" med forskellig ihærdighed. Indkommende inspektion med tilbageholdte garnprøver fanger dette, før det når nålene.
- Nåleslitage og stingtæthed. En lidt løs strik reducerer antallet af fiberender pr. arealenhed og giver et målbart fald i ydeevnen.
- Dykdybde og belægningsvægt. En dybere nitrildip forbedrer slidstyrken og grebet, men tilføjer vægt, reducerer fingerfærdighed og ændrer, hvordan handsken opfører sig, når den er våd.
- Hærdning og fugt. Underhærdet belægning forbliver klæbrig; overtørrede liners bliver skøre. Opbevaringsfugtighed alene kan flytte et snitresultat mærkbart.
- Handske geometri. Længde, håndfladebredde og tommelfingervinkel er dimensionelle tolerancer, og de bestemmer pasformen - hvilket afgør, hvor længe nogen faktisk bærer handsken, en sikkerhedsvariabel, som ingen bænktest fanger.
Dette er grunden til, at disciplinerede fabrikker tester på tre punkter: indgående garn, førstegangsprøver fra linjen og færdige partier før afsendelse. Midtpunktet er, hvor de fleste problemer fanges billigt; det sidste punkt er, hvor de holder op med at være kundens problem.
Kemikalie-, varme- og slagtest: Den langsommere halvdel af et handskelaboratorium
Skærbeskyttelse får opmærksomheden, men kemiske og termiske test tager længere tid, koster mere og frembringer påstandene oftest forkert læst.
Kemisk resistens under EN ISO 374-1 handler om permeation, ikke stænk. En farveprøve monteres i en celle, udfordringskemikaliet påføres på den ene side, og laboratoriet måler, hvor lang tid, indtil det bliver sporbart på den anden side. Type A kræver denne ydeevne mod mindst seks kemikalier med en gennembrudstid på 30 minutter eller mere; Type B har brug for tre; Type C, en. En separat nedbrydningstest kontrollerer, om materialet ændrer sig fysisk efter kontakt.
To praktiske advarsler gælder. Permeation måles ved en kontrolleret temperatur, normalt omkring 22 til 23 grader Celsius, og gennembrudstiderne falder, når temperaturen stiger. Og en opløsningsmiddelblanding er ikke det samme som dens individuelle komponenter, så en Type A-vurdering mod seks navngivne kemikalier dækker ikke automatisk den blanding, din proces bruger.
 Type A Kemikaliebeskyttelseshandsker Udforsk Kemikaliebeskyttelseshandsker af type A, inklusive 13-gauge aramid-neopren og vandbaserede PU-konstruktioner, til kemisk fremstilling, petrokemiske og laboratorieopgaver. Se produkt →
Varmetest i henhold til EN 407 rapporterer op til seks separate egenskaber, inklusive efterflammetid, kontaktvarme ved 100, 250, 350 og 500 grader Celsius, konvektiv varme, strålevarme og smeltet metalsprøjt. En enkelt handske er sjældent stærk på tværs af alle seks. Slagtest under ANSI/ISEA 138 sorterer dorsal beskyttelse i tre niveauer baseret på den maksimale transmitterede kraft målt ved knoerne og fingrene, hvilket betyder, at pudens geometri betyder lige så meget som pudens tykkelse.
 Flammehæmmende og skærebestandige varmebeskyttelseshandsker Gennemgå denne flammehæmmende og skærebestandige handske inden for varmebeskyttelsesmuligheder; detaljerede EN 407 og skæremodstandsspecifikationer er ikke vist. Se produkt →
Handsketest, standarder og hvad der flytter nummeret
Når du sammenligner to dataark, skal du sammenligne metoden såvel som resultatet. Tabellen nedenfor viser de test, der oftest vises på et håndbeskyttelsesdatablad, og de variabler, der stille og roligt ændrer resultatet.
| Test | Referencestandard | Hvad er rapporteret | Hvad der normalt flytter resultatet |
|---|---|---|---|
| Skærmodstand | ASTM F2992 (TDM-100) og ISO 13997 | Kraft i gram (A1 til A9) eller i newton (A til F) | Bladslid, prøvespænding, garnparti, fugt i prøven |
| Afskrabning, rift, punktering | EN 388:2016 | Cykler til gennembrud, rivekraft, punkteringskraft | Belægningstykkelse, hjulkorn, kuponforberedelse |
| Kemisk gennemtrængning | EN ISO 374-1 | Gennembrudstid pr. kemikalie, Type A, B eller C | Temperatur, blandinger, farveprøvetykkelse og placering |
| Varme og flamme | EN 407 | Efterflammetid, kontaktvarme i grader Celsius, stænkmodstand | Stofvægt, fugt, vaskecyklusser |
| Indvirkning | ANSI/ISEA 138 | Maksimal overført kraft, niveau 1 til 3 | Pudegeometri, hvilken kno er slået, temperatur |
| Visuel og dimensionel QC | ISO 2859-1 prøveudtagning | Defektrate, længde, håndfladetykkelse | Prøveudtagningsplan, målemåler, hvem der måler |
Hvad skal du spørge, før du godkender en handskespecifikation
En kort liste med spørgsmål vil fortælle dig inden for en e-mail, om en leverandørs R&D er reel:
- Blev det rapporterede niveau målt på den færdige, coatede handske eller på den blottede liner?
- Internt eller tredjepartslaboratorium, og hvilket? Intern test muliggør hurtig iteration; en akkrediteret outsider bekræfter det uafhængigt. Stærke producenter bruger begge dele.
- Hvor mange prøver, fra hvor mange produktionspartier, og testet på hvilken dato?
- Kan du se kalibreringsregistreringer - bladtælling på skæretesteren, vejecellekalibreringsdato, konditionering af prøver før test?
- Opbevares opbevarede prøver efter partinummer, og hvor længe?
- Hvilke re-tests udløses af en ændring: ny garnleverandør, ny nålemåler, ny dyppelinje, ny hærdeprofil?
- Hvilket acceptniveau anvendes på visuelle og dimensionelle defekter, og hvem underskriver før forsendelsesrapporten?
Hvis du stadig definerer selve specifikationen, kan denne guide på valg af skærefaste handsker gennemgår matchende niveauer til opgaver mere detaljeret.
FAQ
Kan én handske bære både et ANSI-snitniveau og et EN-snitniveau?
Ja, og det gør mange højtydende liners - men de er adskilte resultater fra separate metoder. Spørg hvilken standard hvert nummer tilhører, før du sammenligner det med et andet produkt.
Er et højere skæreniveau altid bedre?
Nej. Højere niveauer betyder normalt tungere liners, tykkere belægninger og mindre fingerfærdighed, og fingerfærdigheden afgør, om handsken overhovedet skal bruges. Snitmodstand siger heller ikke noget om punktering, kemisk gennemtrængning eller varme.
Hvor ofte skal et produktionsparti gentestes?
For kemikalie- og varmepåstande er pr. parti den sikre baseline. For snit, pr. lot eller pr. defineret batch er almindeligt, plus en gentest, hver gang garn, tykkelse, belægning eller hærdning ændres.
Hvorfor føles to handsker med samme A5-mærke så forskellige?
Fordi etiketten beskriver én målt egenskab. Linervægt, mål, belægningsmateriale, dykdybde og størrelse varierer alle uafhængigt - og det er, hvad operatører føler efter fire timers slid.
Hvor test passer på fabriksgulvet
Et laboratorium hjælper kun, hvis det sidder ved siden af produktionslinjen. Producenten bag dette websted har produceret håndbeskyttelse i Rugao, Jiangsu siden 2010 og har fungeret som en integreret forsknings-, produktions-, kvalitetsinspektions- og eftersalgsorganisation siden 2013 på en 10.000 kvadratmeter stor grund, der omfatter 4.500 kvadratmeter produktionsplads og et internt laboratorium. Udvalget strækker sig fra ANSI A2 til A8 skærebeskyttelse gennem dyppet, mekaniske, termiske og kemiske handsker, plus ærmer og armbeskyttelse, så en specifikation kan opfyldes fra én kilde i stedet for at samles fra flere.
Webstedet ligger i Yangtze-flodens delta nær Shanghai, hvilket holder prøveforsendelser og tredjepartsverifikationscyklusser korte. Hvis du vil se, hvordan et specifikt skæreniveau, belægning eller kemikaliepåstand kan opfyldes, anmode om et tilbud med dine ansøgningsoplysninger og de standarder, du skal opfylde.